 IngleseEN
 franceseFR
 tedescoDE
 portoghesePT
 spagnoloES
 russoRU
 giapponeseJA
 coreanoKO
 araboAR
 grecoEL
 turcoTR
 ItalianoIT
 PolaccoPL
 hindiHI
 中国CN
.webp)
Pellicola PETG ad alto o medio restringimento: leggere la curva TD/MD prima di selezionare la bobina master
Introduzione
Una pellicola termoretraibile può apparire corretta nella bozza grafica, ma risultare difettosa sulla linea di confezionamento. Le cause più comuni includono una copertura incompleta intorno alle spalle, una grafica distorta, pieghe vicino alla base e una tensione eccessiva in corrispondenza delle transizioni tra le bottiglie. Questi problemi sono spesso legati non solo alla qualità di stampa, ma anche a una discrepanza tra il profilo di restringimento della pellicola e la geometria del contenitore. Quando si confronta una bobina di pellicola PETG ad alto restringimento con una a medio restringimento, gli acquirenti dovrebbero leggere le curve di restringimento in direzione trasversale (TD) e in direzione longitudinale (MD) prima di approvare la bobina master.
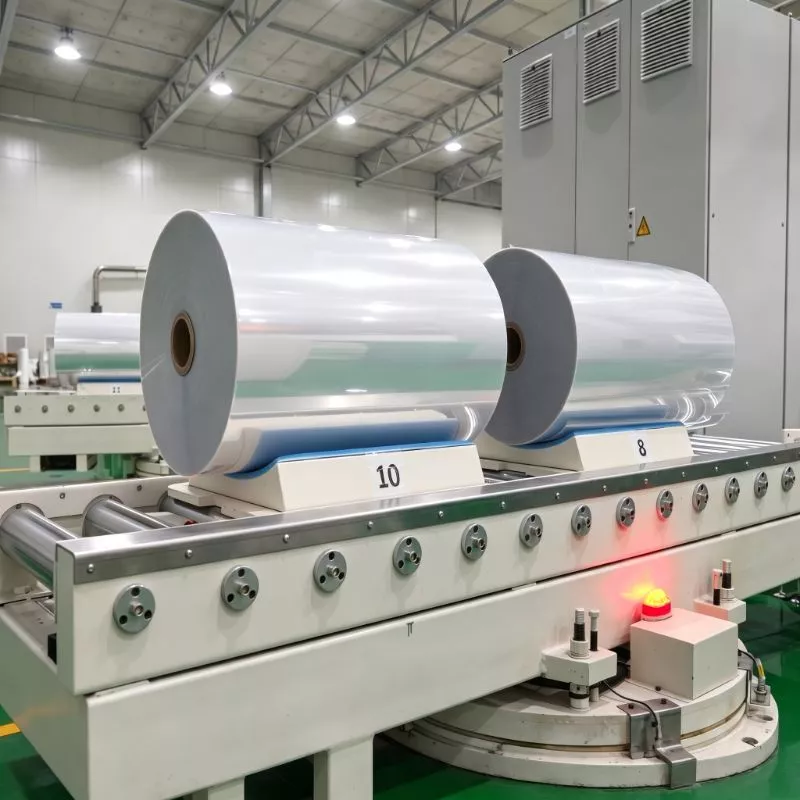
Pellicole termoretraibili in PETGSi tratta di pellicole di polietilene tereftalato modificato con glicole, progettate per contrarsi quando riscaldate. Le loro prestazioni dipendono dalla temperatura alla quale inizia il restringimento, dall'entità del restringimento libero in ciascuna direzione, dalla velocità di restringimento nell'intervallo di riscaldamento e dalla finestra di processo disponibile sull'apparecchiatura del cliente. Un'etichetta "elevato restringimento" non è sufficiente a prevedere le prestazioni della linea, e "restringimento medio" non significa automaticamente qualità inferiore. La scelta giusta è la pellicola il cui comportamento di restringimento misurato corrisponde alle condizioni del contenitore, del design della guaina, della stampa, della saldatura e del tunnel.
Punti chiave
Confronta le curve TD e MD anziché basarti su un singolo valore di contrazione massima.
Verificare il ritiro alla temperatura effettiva del tunnel e al tempo di permanenza.
valutare contemporaneamente la geometria della bottiglia e la distorsione dell'immagine.
e testare un campione di rotolo sulla linea di produzione prevista prima di impegnarsi nella produzione in serie.
Nucleo tecnico: cosa ci dice la curva di contrazione TD/MD
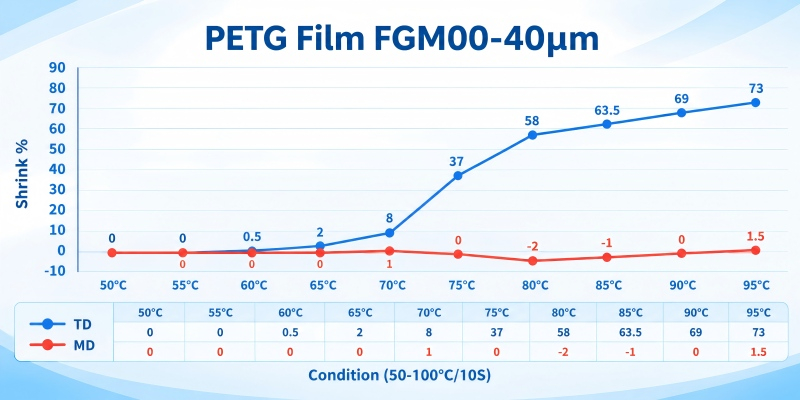
Una curva di contrazione rappresenta la percentuale di contrazione dimensionale in funzione della temperatura in condizioni di prova definite. TD indica la direzione trasversale, lungo il nastro; MD indica la direzione di lavorazione, lungo il nastro. Nelle applicazioni di etichette termoretraibili, la contrazione TD è solitamente il fattore principale che determina l'aderenza circonferenziale al contenitore, mentre la contrazione MD influisce sull'altezza dell'etichetta, sull'allineamento superiore e inferiore e sulla posizione della grafica rispetto alle caratteristiche della bottiglia. Il risultato esatto dipende da come l'etichetta viene tagliata, orientata, cucita e applicata.
Il ritiro libero viene comunemente calcolato come la riduzione percentuale di un campione contrassegnato dopo l'esposizione a una determinata temperatura per un determinato periodo di tempo. Poiché i metodi di prova, le dimensioni del campione, il mezzo riscaldante e il tempo di esposizione influenzano il risultato, i dati forniti da diversi produttori non dovrebbero essere confrontati a meno che le condizioni di prova non siano equivalenti. Richiedete il metodo di prova e la curva di temperatura completa, non solo un valore generico come "fino al 75% di ritiro". La curva dovrebbe indicare l'intervallo di temperatura di prova e distinguere i risultati TD da quelli MD.
Tre caratteristiche meritano particolare attenzione. L'inizio del restringimento è l'intervallo di temperatura in cui inizia una contrazione misurabile. Se la pellicola inizia a restringersi troppo presto rispetto alla distribuzione del calore della linea, potrebbe contrarsi prima che il manicotto si sia stabilizzato in posizione. La velocità di restringimento descrive la rapidità con cui la contrazione aumenta all'aumentare della temperatura. Una curva ripida può aiutare un manicotto ad adattarsi rapidamente, ma potrebbe lasciare una finestra operativa ristretta se la temperatura del tunnel o il tempo di permanenza fluttuano. Il restringimento massimo o di plateau indica la contrazione massima raggiunta nelle condizioni di prova indicate; non mostra se la pellicola si restringerà uniformemente su un contenitore reale.
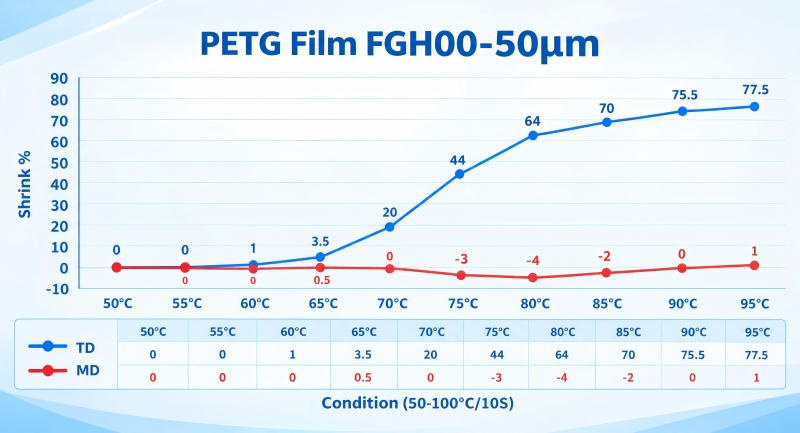
Il PETG ad alto ritiro è generalmente considerato quando una guaina deve coprire spalle pronunciate, punti vita, pannelli incassati o altri contorni complessi. Il film in PETG a medio ritiro può essere adatto per contenitori con geometrie meno complesse o design in cui la contrazione controllata e la stabilità grafica sono prioritarie. Il film in PETG a basso ritiro può essere rilevante per forme più semplici o applicazioni che richiedono una variazione dimensionale limitata, ma la sua idoneità deve essere verificata in base ai requisiti di copertura. Queste categorie sono descrizioni commerciali piuttosto che gradi universali con valori identici per tutti i produttori.
Il comportamento di restringimento della pellicola è influenzato anche dallo spessore, dalla storia di orientamento, dalle condizioni di conservazione, stampa e polimerizzazione, dalla qualità della saldatura e dal profilo termico del tunnel di restringimento. Una curva TD/MD è quindi uno strumento di selezione, non una garanzia. Deve essere interpretata insieme alle impostazioni di processo del convertitore e al profilo tridimensionale del contenitore.
Applicazioni e soluzioni: adattare il comportamento della pellicola alla confezione.
1. Manicotti integrali su bottiglie di bevande sagomate
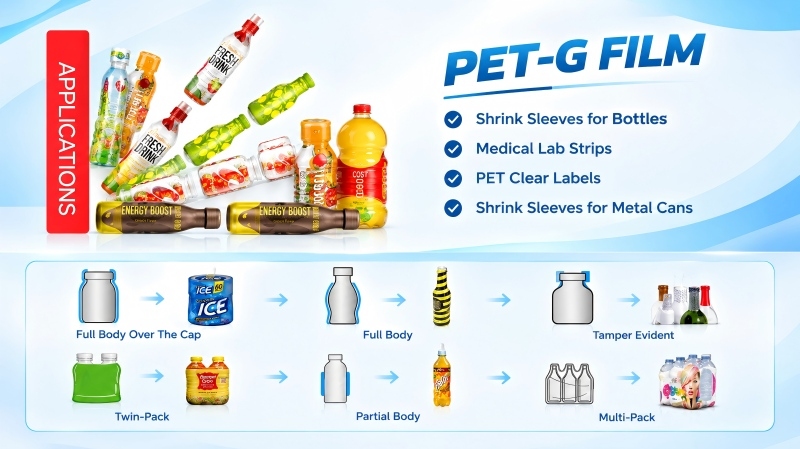
Per le pellicole in PET-G destinate alle etichette termoretraibili a copertura totale, la questione cruciale è se la pellicola possa raggiungere le sezioni più strette e più larghe della bottiglia senza creare pieghe, zone non termoretraibili o distorsioni grafiche inaccettabili.Pellicola PETG ad alto ritiro per etichette di bottiglie di bevandeVale spesso la pena di valutare quando la confezione presenta una spalla, una vita o un'impugnatura sagomata pronunciate. Confrontare il restringimento TD alla temperatura effettiva del tunnel con la massima variazione circonferenziale richiesta dalla bottiglia. Ispezionare anche il restringimento MD perché un'eccessiva contrazione in altezza può spostare la grafica dalla posizione superiore o inferiore prevista.
Una qualificazione pratica dovrebbe includere bottiglie di dimensioni nominali e, ove pertinente, dimensioni estreme fornite dal produttore del contenitore. Far funzionare il manicotto alla normale velocità di linea, quindi testarlo ai valori minimi e massimi previsti della finestra operativa. Registrare le zone del tunnel, la velocità del nastro trasportatore, il posizionamento del manicotto, la temperatura della bottiglia e i difetti visibili. Aumentare la temperatura del tunnel per forzare una scarsa corrispondenza del film potrebbe risolvere un problema in un'area, ma peggiorare la distorsione altrove.
2. Bottiglie dai lati dritti e geometrie più semplici
La pellicola PETG a restringimento medio può essere un buon punto di partenza per contenitori con lati dritti, spalle di dimensioni moderate o design con una variazione di circonferenza relativamente piccola dall'alto verso il basso. Una pellicola con un profilo di restringimento adeguato e più controllato può ridurre la necessità di spingere il tunnel in modo aggressivo. Ciò può contribuire a mantenere la registrazione della grafica e a ridurre il rischio di surriscaldamento locale, sebbene il risultato dipenda dalla pellicola e dalla linea specifiche. Non scegliete il restringimento medio solo perché una confezione sembra semplice: basi incassate, elementi antimanomissione e transizioni nette possono comunque creare zone di restringimento difficili.
3. Confezioni per cosmetici e prodotti per la cura della persona
Le pellicole termoretraibili in PETG per imballaggi cosmetici e per la cura della persona spesso devono adattarsi a spalle curve, tappi decorativi, colli stretti o flaconi asimmetrici, preservando al contempo testi fini, blocchi di colore e grafica del marchio. Un elevato grado di restringimento può essere necessario per contorni complessi, ma una contrazione maggiore può amplificare la distorsione di loghi circolari, linee sottili e caratteri piccoli. Prima dell'approvazione della grafica, il produttore dovrebbe simulare la distorsione prevista e visionare una pellicola stampata sul contenitore reale. La pellicola migliore non è necessariamente quella con la percentuale di restringimento più elevata, ma quella che garantisce una copertura e una grafica accettabili entro una finestra di processo stabile.
4. Acquisto di bobine master e controllo del magazzino
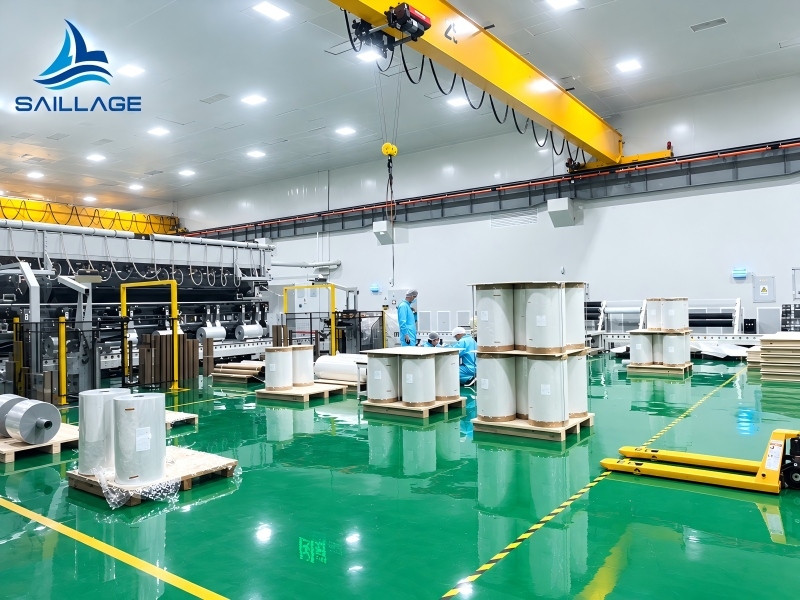
Il rotolo master è un input di produzione, quindi i team di approvvigionamento dovrebbero verificare non solo larghezza, spessore e prezzo. Richiedere una scheda tecnica aggiornata, i registri di qualità specifici del lotto (ove disponibili), le curve di ritiro TD e MD, le condizioni di lavorazione raccomandate e le linee guida per lo stoccaggio. Confermare se i valori di ritiro dichiarati sono tipici o specifiche garantite e se le condizioni di prova del fornitore corrispondono al metodo di valutazione del trasformatore. Per gli ordini ripetuti, definire l'intervallo accettabile per il comportamento di ritiro e concordare come verranno valutate le variazioni tra i lotti.
La corretta gestione in magazzino è fondamentale perché le condizioni dei rotoli possono influenzare i processi di trasformazione successivi. Proteggere i rotoli da contaminazione, danni ai bordi, pressione eccessiva e temperature o umidità al di fuori delle raccomandazioni del fornitore. Lasciare che il materiale si adatti all'ambiente di produzione, come consigliato dal fornitore. Utilizzare, ove possibile, il metodo di rotazione delle scorte FIFO (primo entrato, primo uscito) e conservare l'identificazione del rotolo e la tracciabilità del lotto in modo che i difetti possano essere collegati a uno specifico lotto. Le indicazioni per lo stoccaggio devono provenire dalla documentazione specifica del fornitore, piuttosto che da una regola generica sulla temperatura.
5. Confrontare un approccio di selezione convenzionale con la selezione guidata da curve.
La tabella seguente mette a confronto un approccio di acquisto basato sulle specifiche con un approccio di qualificazione basato sulle curve. I vantaggi sono gli obiettivi di processo, non miglioramenti numerici garantiti; i risultati devono essere confermati tramite prove in linea poiché la progettazione delle bottiglie, la stampa, la configurazione del tunnel e la velocità della linea variano.
Selezione tradizionale vs. selezione guidata dalla curva
| Angolo di selezione | Approccio basato sulle specifiche | Raccomandazione basata sulla curva |
|---|---|---|
| Base di selezione primaria | Scegli in base all'etichetta termoretraibile “alta” o “media” e al prezzo | Esaminare le curve TD e MD alle temperature pertinenti e alle condizioni di prova indicate. |
| Geometria della bottiglia | Utilizza una categoria generica come flacone per bevande o flacone per cosmetici. | Mappa la circonferenza massima/minima della bottiglia, le spalle, la vita, la base e il collo. |
| Configurazione del tunnel | Regolare il calore fino a quando i difetti visibili non si riducono | Qualificare la pellicola a velocità normale e entro i limiti realistici della finestra operativa. |
| Opera d'arte e registrazione | Approvare la grafica di stampa prima della convalida completa delle righe. | Verificare la distorsione grafica e il movimento MD sul contenitore effettivo |
| Fornitore | Confronta i valori massimi di restringimento del titolo | Confronta metodi di prova equivalenti, inizio del restringimento, pendenza della curva e comportamento del plateau |
| Qualità e ripetibilità | Controlla ogni consegna principalmente per dimensioni e aspetto | Definire intervalli di accettazione del calo concordati, conservare i dati del lotto e analizzare i cambiamenti di tendenza. |
Lista di controllo pratica per la selezione
Utilizzare la seguente lista di controllo prima di approvare un rotolo di pellicola PETG ad alto ritiro, a medio ritiro o a basso ritiro per la produzione:
Definire la geometria dell'imballaggio. Procurarsi disegni del contenitore o misurazioni affidabili. Identificare le circonferenze massima e minima, l'angolo della spalla, la vita, la transizione della base, il collo e qualsiasi elemento incassato.
Richiedere la curva di restringimento TD/MD completa. Chiedere i dati a diverse temperature, il metodo di prova, il tempo di esposizione e chiarimenti sul fatto che i valori siano tipici o limiti di specifica.
Adattare la richiesta di restringimento alla capacità del film. Stimare la variazione circonferenziale richiesta dal contenitore e valutare le prestazioni TD alla temperatura di processo effettiva. Verificare il restringimento MD rispetto all'altezza della manica, alla posizione della cucitura e alla registrazione della grafica.
Esamina l'intero processo di trasformazione. Includi la stampa, la polimerizzazione dell'inchiostro, il taglio, la cucitura, l'applicazione della guaina protettiva e il riscaldamento del tunnel. Le prestazioni della pellicola sono inscindibili da queste fasi del processo.
Eseguire una prova di linea controllata. Registrare le impostazioni della zona del tunnel, la velocità della linea, il tipo di bottiglia, le dimensioni del manicotto e i difetti osservati. Se possibile, modificare una sola variabile alla volta, in modo che la causa del miglioramento o del fallimento rimanga chiara.
Definire i criteri di accettazione con il fornitore. Definire le dimensioni critiche, gli intervalli di restringimento, i requisiti estetici, l'identificazione dei rotoli, la frequenza di campionamento e la procedura per la gestione dei lotti non conformi.
Approvate la produzione entro limiti realistici. Una pellicola che funziona solo con un'impostazione ristretta potrebbe essere rischiosa per una linea ad alto volume. Verificate le prestazioni nell'intervallo previsto di velocità della linea, condizioni ambientali e variabilità dei contenitori.
FAQ: Domande frequenti di acquirenti e trasformatori
La pellicola PETG ad alto restringimento è sempre la scelta migliore per le etichette che coprono l'intera superficie del corpo?
No. Un elevato restringimento è utile quando la guaina deve seguire contorni pronunciati, ma un valore massimo più elevato da solo non garantisce una copertura uniforme. La forma della curva, il restringimento MD, la distorsione della grafica, il controllo del tunnel e la geometria del contenitore sono tutti fattori importanti. Qualificare la pellicola sulla confezione prevista.
Posso confrontare direttamente le percentuali di scarto di due fornitori?
Solo quando le condizioni e i metodi di prova sono comparabili. Temperatura, tempo di esposizione, preparazione del campione e mezzo di prova possono modificare il risultato. Richiedete le curve TD/MD complete e i dettagli della prova, anziché confrontare un singolo valore di contrazione massima.
Cosa devo controllare se la guaina si sgualcisce vicino alla base della bottiglia?
Verificare che la pellicola non sia disallineata rispetto alla geometria di base, che le dimensioni del manicotto e la qualità della saldatura siano uniformi e che la distribuzione del calore o il tempo di permanenza non siano omogenei. Analizzare il comportamento TD e MD e ispezionare il difetto con più impostazioni del tunnel prima di modificare contemporaneamente diverse variabili.
L'ufficio acquisti dovrebbe dare priorità alla percentuale di scarto o al prezzo al chilogrammo?
Nessuno dei due fattori dovrebbe essere considerato singolarmente. Confrontate il costo delle guaine utilizzabili, la velocità della linea, gli scarti di avviamento, il tasso di difettosità e la coerenza tra i lotti. Un rotolo a basso costo può risultare più costoso se richiede una finestra di processo ristretta o genera un maggior numero di scarti. Confermate la convenienza economica con una prova controllata.
Conclusioni e guida pratica B2B
La scelta tra film PETG ad alto ritiro e film PETG a medio ritiro è una decisione di ingegneria del packaging, non una scorciatoia di acquisto basata sull'etichetta. Il ritiro TD contribuisce a determinare la conformità circonferenziale, mentre il ritiro MD influisce sull'altezza del manicotto e sulla registrazione. L'inizio del ritiro, la pendenza della curva e il comportamento a plateau devono essere valutati insieme alla geometria della bottiglia, ai requisiti della grafica e alle condizioni del tunnel. Per una produzione ripetibile, utilizzare dati di test comparabili, testare il film sulla linea di produzione prevista e concordare con il fornitore criteri di accettazione misurabili.
Prima di effettuare un ordine master-roll, condividi con il tuoFornitore di film in PETGo ingegnere di processo. Richiedere le curve di restringimento TDS e TD/MD attuali, quindi organizzare una prova con un campione. Ciò fornisce ai team di approvvigionamento, trasformazione e ricerca e sviluppo una base tecnica comune per selezionare una pellicola adatta all'imballaggio e al processo di produzione.
contatto
Tel: 86 17706217416
Aggiungi: Edificio L2A, n. 520, corsia 1588, Zhuguang Road, Hongqiao World Center, distretto di Qingpu, Shanghai, Cina
Seguiteci: