 IngleseEN
 franceseFR
 tedescoDE
 portoghesePT
 spagnoloES
 russoRU
 giapponeseJA
 coreanoKO
 araboAR
 grecoEL
 turcoTR
 ItalianoIT
 PolaccoPL
 hindiHI
 中国CN
.webp)
Come vengono testate le proprietà di barriera del film BOPP: OTR, WVTR e il significato dei numeri
1. Introduzione
Le prestazioni di barriera vengono spesso considerate come un semplice valore numerico sulla scheda tecnica di una pellicola, ma i risultati relativi a OTR (Oxygen Transmission Rate, trasmissione di ossigeno e vapore acqueo) possono essere fuorvianti se non si tengono in considerazione congiuntamente le condizioni di prova, la struttura della pellicola e i requisiti di utilizzo finale. Per gli acquirenti di pellicole barriera in BOPP, pellicole in BOPP metallizzato, pellicole in BOPP metallizzato sottovuoto o pellicole in VMOPP, la questione importante non è semplicemente se una pellicola abbia un "basso" tasso di trasmissione di ossigeno o vapore acqueo. La questione è se le prestazioni di barriera misurate siano adatte alla struttura dell'imballaggio, alla sensibilità del prodotto, all'ambiente di stoccaggio e al processo di trasformazione.
Questo è importante perché una pellicola BOPP trasparente, una pellicola BOPP metallizzata e una pellicola BOPP ad alta barriera possono avere un comportamento di trasporto molto diverso. La metallizzazione, il rivestimento, gli strati sigillanti, i difetti e la laminazione possono tutti modificare la barriera finale della confezione.
Punti chiave
L'OTR misura la trasmissione dell'ossigeno, mentre il WVTR misura la trasmissione del vapore acqueo. Descrivono meccanismi di permeazione differenti.
La temperatura di prova, l'umidità relativa, lo spessore del film e il condizionamento del campione possono influenzare in modo significativo i risultati riportati.
Le strutture metallizzate generalmente offrono una barriera molto più elevata rispetto al BOPP non rivestito, ma la barriera è influenzata dal rivestimento o dall'integrità dello strato metallico.
Le decisioni di approvvigionamento dovrebbero confrontare i dati misurati in condizioni equivalenti e, per gli imballaggi critici, verificare la struttura completa del prodotto finito anziché basarsi solo su un singolo strato di pellicola.
2. Nozioni tecniche fondamentali: come funzionano OTR e WVTR
Il BOPP è una pellicola di polipropilene biassialmente orientata. La sua struttura molecolare e il suo orientamento gli conferiscono una buona resistenza meccanica e stabilità dimensionale, ma la pellicola di polipropilene convenzionale non costituisce una barriera assoluta ai gas o al vapore acqueo. Le molecole possono dissolversi nella superficie del polimero e diffondersi attraverso la pellicola, producendo una trasmissione misurabile.
L'OTR, o tasso di trasmissione dell'ossigeno, quantifica la quantità di ossigeno che attraversa una determinata area del film in un dato intervallo di tempo e in specifiche condizioni di prova. Il risultato viene comunemente espresso in un'unità di misura come cm³/m²/giorno. Un valore di OTR inferiore indica una minore permeazione di ossigeno attraverso il campione nelle condizioni indicate.
Il WVTR, o tasso di trasmissione del vapore acqueo, misura il passaggio del vapore acqueo attraverso il campione. Viene comunemente espresso in g/m²/giorno. Un valore di WVTR inferiore indica una maggiore resistenza alla trasmissione del vapore acqueo nelle condizioni di prova specificate.
Il valore riportato non è una costante universale intrinseca. La permeazione è influenzata da temperatura, umidità, differenza di pressione, spessore del film, cristallinità, orientamento e presenza di rivestimenti o metallizzazione. Per questo motivo, due schede tecniche non dovrebbero essere confrontate direttamente a meno che le condizioni di prova non siano comparabili.
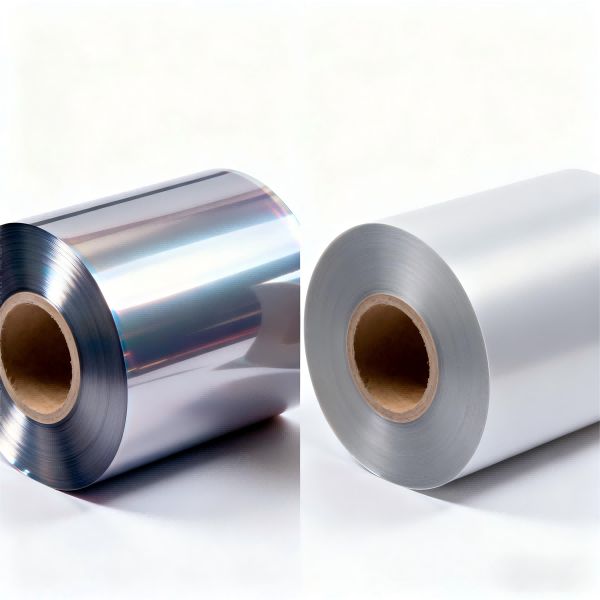
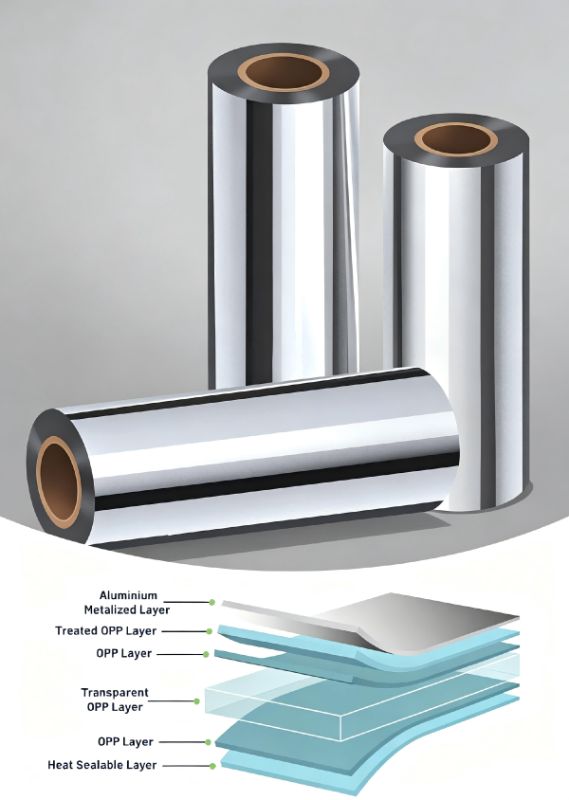
Nei film BOPP metallizzati, un sottile strato di alluminio crea un percorso più tortuoso e meno permeabile all'ossigeno e all'umidità. Il film BOPP metallizzato sottovuoto, spesso abbreviato in film VMOPP, occupa quindi una posizione importante nel settore degli imballaggi flessibili. Tuttavia, la qualità della metallizzazione è fondamentale. Fori, graffi, scarsa adesione, screpolature da flessione e danni da trasformazione possono ridurre l'efficacia della barriera.
Una pellicola BOPP ad alta barriera può anche utilizzare rivestimenti aggiuntivi, strati sigillanti o strutture multistrato. Il VMOPP sigillabile ad altissima barriera può combinare una barriera migliorata con una superficie termosaldabile, ma l'imballaggio finale dipende comunque dall'integrità della sigillatura, dalla continuità del rivestimento e dalle condizioni di trasformazione.
Il principio ingegneristico fondamentale consiste nel confrontare i dati relativi alle barriere in condizioni di prova equivalenti e quindi convalidare la struttura completa del pacchetto.
3. Applicazioni e soluzioni
3.1 Come leggere i risultati dei test OTR e WVTR
La scheda tecnica di una pellicola deve essere letta come il risultato di un test, non come una garanzia universale di prestazioni. Prima di confrontare i diversi tipi di BOPP, è necessario annotare il metodo o lo strumento di prova, la temperatura, l'umidità relativa, lo spessore del campione e se il risultato si riferisce alla sola pellicola o a una struttura rivestita/metallizzata.
Confrontare i valori OTR solo quando la temperatura e l'umidità di prova sono comparabili.
Confrontare il WVTR in condizioni di umidità equivalenti poiché la permeazione del vapore acqueo dipende fortemente dall'umidità.
Confermare se il valore riportato si riferisce a un singolo strato di pellicola o a un laminato completo.
Verificare lo spessore nominale e la struttura del film, poiché le prestazioni di barriera possono variare in base allo spessore.
Richiedere dati di ripetibilità o dati di produzione rappresentativi quando la barriera è una specifica critica.
Un basso valore di OTR non implica automaticamente un basso valore di WVTR. L'ossigeno e il vapore acqueo interagiscono in modo diverso con le strutture polimeriche e metallizzate, pertanto i progettisti di imballaggi dovrebbero definire l'effettivo meccanismo di rottura del prodotto confezionato prima di selezionare la pellicola.
3.2 Perché le pellicole BOPP metallizzate offrono una barriera più elevata
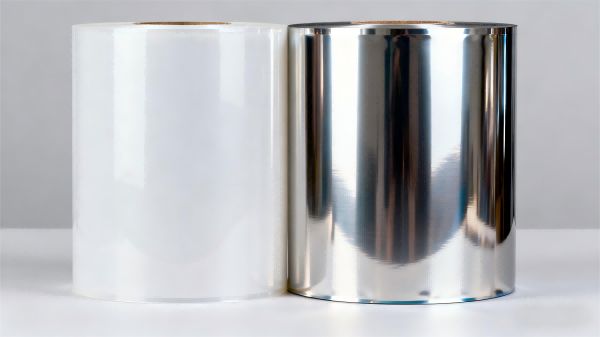
BOPP metallizzatoÈ ampiamente utilizzato quando una struttura di imballaggio necessita di una maggiore protezione contro ossigeno, umidità e luce, pur mantenendo i vantaggi di lavorazione di un film sottile orientato. La metallizzazione deposita un sottilissimo strato di alluminio sulla superficie del film, creando un percorso sostanzialmente meno permeabile rispetto al solo polimero.
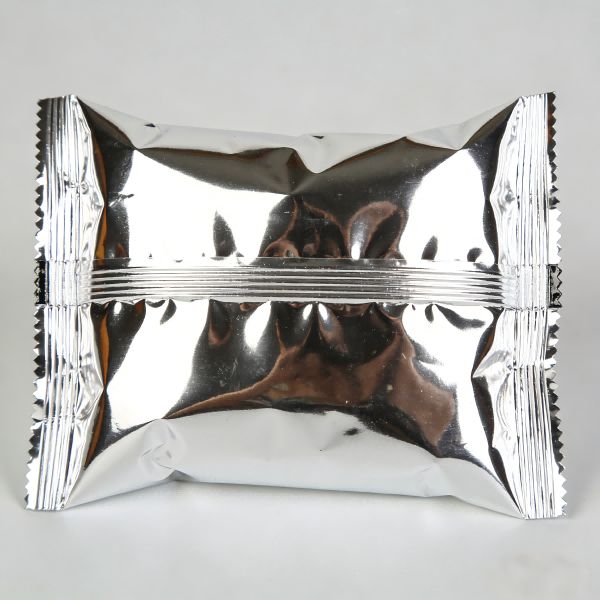
Per le pellicole BOPP metallizzate destinate al confezionamento di snack, lo strato barriera può contribuire a proteggere i prodotti sensibili all'ossigeno o all'umidità. Il risultato pratico dipende dalla copertura di metallizzazione e dalle modalità di manipolazione della pellicola durante le fasi di taglio, laminazione e confezionamento in buste.
Verificare l'uniformità della metallizzazione e l'aspetto ottico.
Controllare la tensione del nastro e la manipolazione per ridurre al minimo graffi e danni da flessione.
Valutare l'adesione del metallo prima e dopo la laminazione.
Si consideri l'effetto della stampa, della laminazione adesiva e della formatura delle buste sulla ritenzione della barriera.
Per gli imballaggi ad alta barriera, è consigliabile testare il laminato finito anziché presumere che il singolo strato di VMOPP mantenga il suo valore originale di laboratorio.
La pellicola metallizzata ad alta barriera BOPP è quindi da valutare al meglio nell'ambito di una costruzione. Il tipo di pellicola, lo strato metallico, l'adesivo, il sigillante e il processo di trasformazione determinano collettivamente le prestazioni dell'imballaggio.
3.3 Selezione di pellicole per imballaggio in BOPP ad alta barriera in base all'utilizzo finale
Un distributore di film BOPP o un produttore di buste BOPP dovrebbe partire dalla sensibilità del prodotto piuttosto che da un'etichetta generica di "alta barriera".
Per snack secchi, dolciumi e prodotti simili, il controllo dell'umidità e dell'ossigeno può influenzare la durata di conservazione, la consistenza e il mantenimento del sapore. Il film OPP metallizzato per imballaggi può essere preso in considerazione quando sono richiesti una maggiore barriera e protezione dalla luce.
Per i prodotti che richiedono la termosaldatura, unVMOPP sigillabile ad altissima barrieraLa struttura può essere rilevante perché combina uno strato barriera con una superficie sigillabile. Il sigillante deve comunque garantire la temperatura di inizio sigillatura, la resistenza della sigillatura e le prestazioni di adesione a caldo richieste dalla macchina confezionatrice specifica.
Per applicazioni più impegnative, unPellicole per imballaggio BOPP ad alta barrieraLe specifiche dovrebbero definire i valori di barriera target, le prestazioni di sigillatura, la struttura del laminato e le condizioni di stoccaggio, anziché basarsi esclusivamente sulla terminologia.
Definire la sensibilità del prodotto all'ossigeno e all'umidità.
Stabilire la durata di conservazione prevista e l'ambiente di distribuzione.
Verificare se è necessaria anche una protezione dalla luce.
A seconda dell'obiettivo specifico in termini di barriera, selezionare BOPP trasparente, BOPP metallizzato o una struttura rivestita/multistrato.
Convalidare la barriera dopo la stampa, la laminazione e la trasformazione in busta.
3.4 Test della barriera dopo la conversione
Un errore frequente in fase di acquisto è quello di approvare una pellicola basandosi sul valore OTR o WVTR del rotolo in entrata, senza mai verificare il laminato finito. La trasformazione può introdurre graffi, pieghe, fori, crepe da flessione, difetti di laminazione o di sigillatura che compromettono le prestazioni dell'imballaggio.
Un trasformatore di film BOPP dovrebbe pertanto stabilire una sequenza di qualificazione che includa l'ispezione del film in entrata, l'ispezione della metallizzazione o del rivestimento, ove applicabile, la laminazione, la polimerizzazione, la formatura delle buste e il test finale di barriera.
Verificare la pellicola in arrivo secondo le specifiche concordate.
Ispezionare la superficie metallizzata o rivestita per individuare eventuali difetti.
Realizza un laminato rappresentativo utilizzando le impostazioni di produzione commerciali.
Condizionare la struttura finita prima del test comparativo di barriera, ove richiesto dal metodo selezionato.
Confronta la struttura finita con la pellicola in ingresso e analizza eventuali deterioramenti significativi.
Combinare i test di barriera con i controlli di resistenza della sigillatura e di integrità dell'imballaggio.
Questo approccio aiuta a distinguere un problema relativo al materiale della pellicola da un problema di trasformazione. Fornisce inoltre ai category manager e ai responsabili degli acquisti un registro più utile per la qualificazione dei fornitori.
3.5 Confronto tra test di barriera e logica di approvvigionamento
| Fattore | BOPP convenzionale non rivestito | Approccio raccomandato per la selezione della barriera | Perché è importante |
|---|---|---|---|
| Obiettivo barriera | barriera polimerica generale | Definire i target OTR e WVTR per il prodotto | Impedisce gli acquisti tramite una vaga terminologia che indica "barriera elevata". |
| Provare | I valori della scheda tecnica possono utilizzare condizioni diverse | Confronta temperatura, umidità e spessore equivalenti | Evita confronti errati tra fornitori. |
| Costruzione | Strato singolo di BOPP | Selezionare la costruzione rivestita/metallizzata/multistrato quando necessario | La barriera spesso dipende dall'intera struttura |
| Conversione dell'impatto | Risultato del film in entrata soltanto | Eseguire nuovamente il test dopo la stampa, la laminazione e la realizzazione delle buste. | Rileva danni o perdita della barriera |
| logica di approvvigionamento | Prezzo e calibro nominale | Barriera sigillabilità prestazioni del processo costo | Riduce il rischio complessivo dell'imballaggio |
3.6 Flusso di lavoro pratico per la selezione di pellicole barriera
Per la qualificazione commerciale, la sequenza pratica è la seguente:
Definire il prodotto confezionato, l'obiettivo di durata di conservazione e il contesto di distribuzione previsto.
Definire requisiti OTR e WVTR separati anziché utilizzare un'unica specifica generica per le barriere.
Specificare le condizioni di prova di riferimento e le unità di misura richieste per la rendicontazione.
Valutare se sia più appropriato utilizzare BOPP trasparente, pellicole BOPP metallizzate, pellicole BOPP metallizzate sottovuoto o una struttura multistrato ad alta barriera.
Richiedete campioni rappresentativi del prodotto finito, anziché affidarvi esclusivamente al materiale di marketing.
Testare il materiale prima e dopo le fasi chiave di trasformazione.
Verificare le prestazioni di sigillatura, l'adesione del laminato e l'integrità della confezione insieme a OTR e WVTR.
Mantenere le specifiche approvate vincolate a una costruzione, uno spessore e un metodo di prova definiti.
Per i distributori e i team di approvvigionamento, il confronto tra i fornitori dovrebbe basarsi su un modello tecnico comune. Una pellicola con un OTR (Overall Transfer Rate) dichiarato inferiore non è necessariamente la scelta commercialmente migliore se le sue condizioni di prova sono meno rigorose, la sua stabilità di conversione è inferiore o il suo prezzo e la sua resa rendono il packaging finale meno efficiente.
4. Domande frequenti
Qual è la differenza tra OTR e WVTR?
L'OTR misura la trasmissione dell'ossigeno attraverso una pellicola in condizioni specifiche, mentre il WVTR misura la trasmissione del vapore acqueo. Questi parametri si riferiscono a meccanismi di permeazione differenti e devono essere specificati separatamente per le applicazioni di imballaggio.
Un valore OTR inferiore significa sempre che la pellicola barriera BOPP è migliore?
No. Un valore OTR inferiore indica una minore trasmissione di ossigeno nelle condizioni di prova indicate, ma la confezione potrebbe anche richiedere protezione dall'umidità, protezione dalla luce, sigillabilità e resistenza meccanica. Anche le condizioni di prova devono essere comparabili.
Perché il BOPP metallizzato può perdere la sua barriera protettiva dopo la conversione?
La metallizzazione può essere compromessa da graffi, fessurazioni da flessione, fori, difetti di laminazione o danni meccanici. Il laminato finito deve essere testato quando le prestazioni di barriera sono critiche.
Devo confrontare direttamente i valori OTR e WVTR dei fornitori?
Solo se le condizioni di prova, la costruzione del campione e la base di rendicontazione sono comparabili. Chiedete ai fornitori di fornire il metodo di prova, la temperatura, l'umidità, lo spessore e se il risultato si riferisce a una singola pellicola o a un laminato.
5. Conclusione e guida pratica B2B
La scelta della barriera dovrebbe essere guidata da requisiti di confezionamento misurabili, piuttosto che da sole etichette come "alta barriera". OTR e WVTR forniscono due prospettive essenziali ma diverse sulla trasmissione di gas e umidità. Per i film BOPP metallizzati, i film BOPP metallizzati sottovuoto e i film VMOPP, la qualità della metallizzazione e l'integrità della conversione sono altrettanto importanti quanto il risultato iniziale di laboratorio.
Per i distributori, i trasformatori e i produttori di buste in film BOPP, il passo successivo pratico è quello di stabilire una specifica di prova comune e confrontare campioni rappresentativi in condizioni equivalenti. Quando si prende in considerazione un film BOPP ad alta barriera per un'applicazione esigente, è necessario richiedere dati tecnici, campioni di produzione e una prova del laminato finito prima dell'approvazione commerciale.
Notizie ed eventi
saperne di più-
 Blog
Comunicato stampa 30 settembre 2026
Come scegliere la pellicola BOPP per etichette più adatta al tuo processo di stampa: confronto tra flessografia, getto d'inchiostro UV, HP Indigo e offset.
Confronta i requisiti delle pellicole per etichette BOPP per la stampa flessografica, a getto d'inchiostro UV, HP Indigo e offset, inclusi rivestimenti, adesione, energia superficiale e trasformazione. -
 Blog
Comunicato stampa 30 settembre 2026
Pellicola termoretraibile vs pellicola BOPP | Guida alle pellicole per imballaggio
Confronta la pellicola termoretraibile, l'involucro in BOPP e la pellicola a manica in PETG per scatole, cosmetici e confezioni multiple in base al comportamento di termoretrazione, all'aspetto, alla sigillatura e al costo totale. -
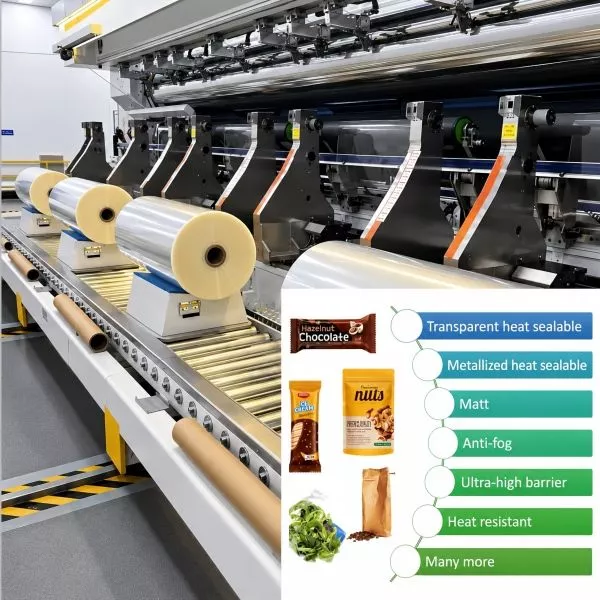 Blog
Comunicato stampa 30 settembre 2026
Rivestimenti in film BOPP: spiegazione delle tipologie acriliche, PVdC, termosaldabili e con rivestimento superiore.
Confronta le diverse tipologie di film acrilici, PVdC, termosaldabili e BOPP con rivestimento superficiale in base a stampabilità, prestazioni di barriera, comportamento di sigillatura e requisiti di trasformazione.
contatto
Tel: 86 17706217416
Aggiungi: Edificio L2A, n. 520, corsia 1588, Zhuguang Road, Hongqiao World Center, distretto di Qingpu, Shanghai, Cina
Seguiteci: