 IngleseEN
 franceseFR
 tedescoDE
 portoghesePT
 spagnoloES
 russoRU
 giapponeseJA
 coreanoKO
 araboAR
 grecoEL
 turcoTR
 ItalianoIT
 PolaccoPL
 hindiHI
 中国CN
.webp)
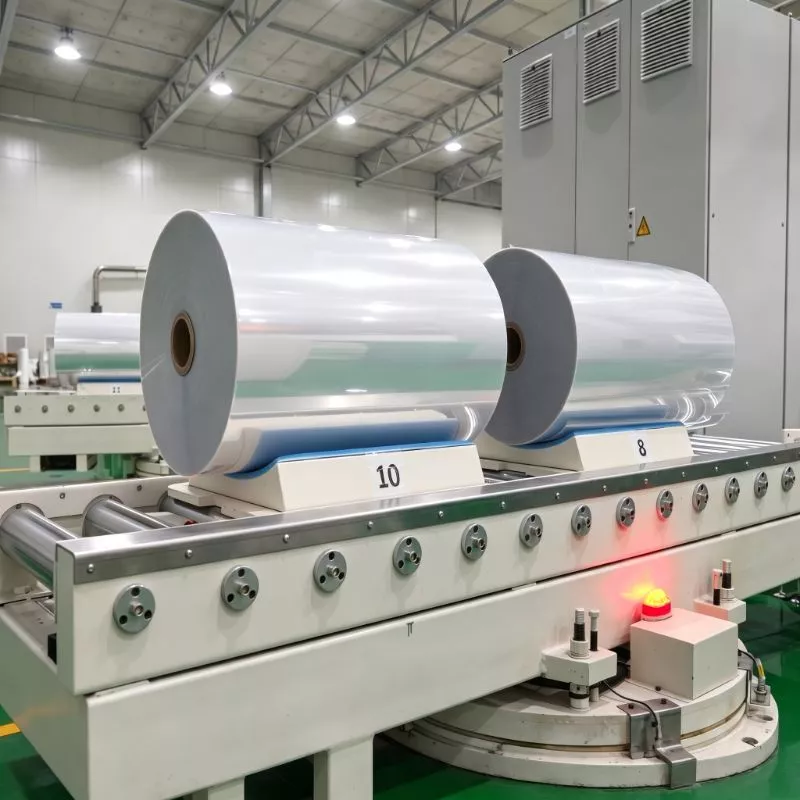
Pellicola di base in PETG termoretraibile per la stampa: lista di controllo per le prove di adesione superficiale e dell'inchiostro.
Introduzione
Un difetto di stampa su un'etichetta termoretraibile in PETG non è sempre causato dall'inchiostro o dalle impostazioni della macchina da stampa. Una scarsa bagnatura, condizioni superficiali non uniformi, contaminazione e una debole adesione dell'inchiostro possono causare macchie, graffi, ostruzioni o perdite di inchiostro durante il taglio, la cucitura e l'applicazione della guaina. Prima di approvare la stampa della pellicola di base per guaine termoretraibili in PETG per la produzione, i trasformatori devono verificare congiuntamente la superficie della pellicola e il sistema di inchiostro in condizioni di processo rappresentative.
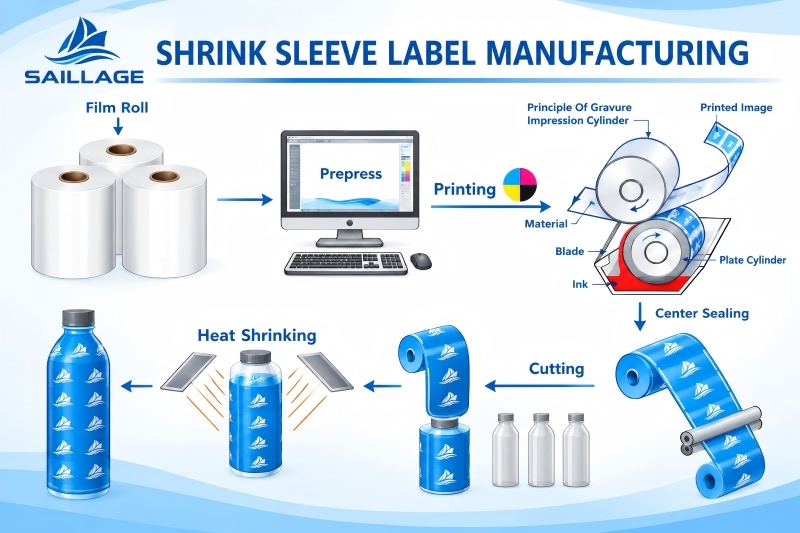
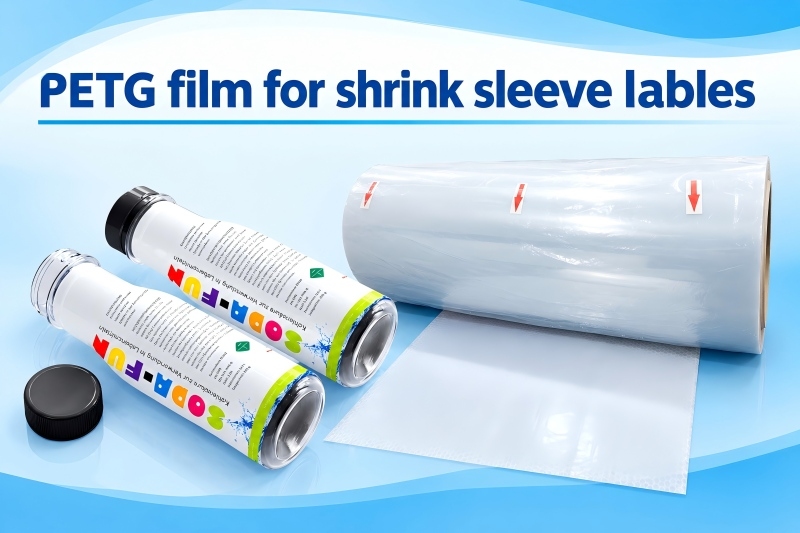
Pellicola termoretraibile in PETGSi contrae quando riscaldato, consentendo alla pellicola stampata di adattarsi alla forma del contenitore. Questa risposta termica rende la qualificazione di stampa rigorosa: lo strato di inchiostro deve rimanere visivamente uniforme e adeguatamente aderente durante la conversione e il restringimento. La pellicola termoretraibile trasparente in PETG rende inoltre facilmente visibili opacità, striature, fori e una copertura di inchiostro non uniforme. Una prova di successo richiede più di un semplice controllo visivo subito dopo la stampa.
Punti chiave
Ispezionare la pellicola prima della stampa
verificare le condizioni della superficie utilizzando un metodo concordato
verificare la compatibilità dell'inchiostro e l'asciugatura o la polimerizzazione
testare l'adesione dopo un periodo di condizionamento definito
e valutare la guaina stampata dopo la saldatura e la simulazione del restringimento. I limiti di accettazione dovrebbero essere concordati tra il fornitore della pellicola, il fornitore dell'inchiostro e il trasformatore, anziché essere considerati universali.
Nucleo tecnico: Condizioni della superficie, bagnabilità e adesione dell'inchiostro
L'energia superficiale descrive la facilità con cui un liquido bagna una superficie solida. Nella stampa su pellicola, viene comunemente espressa in dine per centimetro; mN/m è numericamente equivalente alla tensione superficiale. Se la superficie della pellicola non è sufficientemente bagnabile per l'inchiostro scelto, quest'ultimo potrebbe ritirarsi, formare gocce irregolari o produrre una copertura insufficiente. L'energia superficiale da sola non garantisce l'adesione: anche la chimica della superficie, il legante dell'inchiostro, il sistema solvente o acquoso, le condizioni di asciugatura e il decadimento del trattamento influenzano il risultato finale.
Il trattamento superficiale, spesso con effetto corona, utilizza una scarica elettrica per modificare la chimica della superficie e migliorare la bagnabilità. Il livello di trattamento può diminuire durante lo stoccaggio, mentre la contaminazione dovuta alla manipolazione, agli additivi antiscivolo, agli oli o alla polvere può influenzare il risultato. Il test dinamometrico è uno strumento di screening utile, ma non fornisce una misurazione diretta della forza di adesione. Seguire il metodo, la posizione di prova e le istruzioni di manipolazione del fornitore ed evitare di toccare il lato stampato a mani nude.
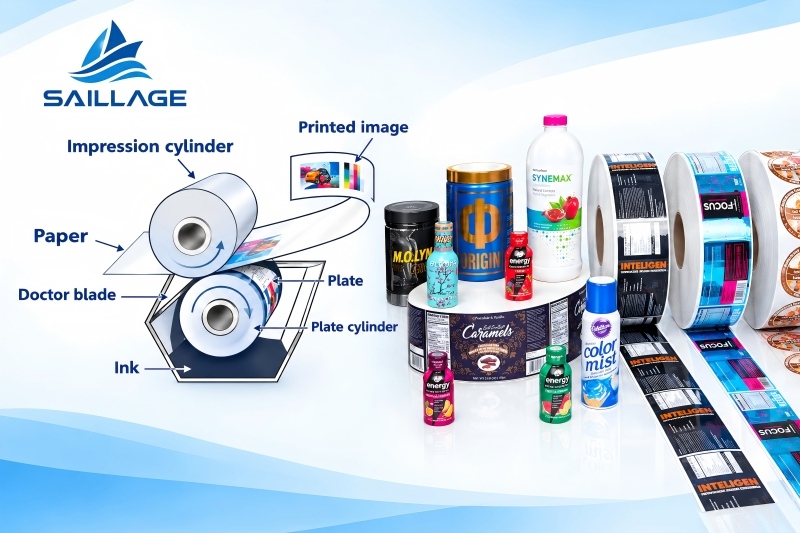
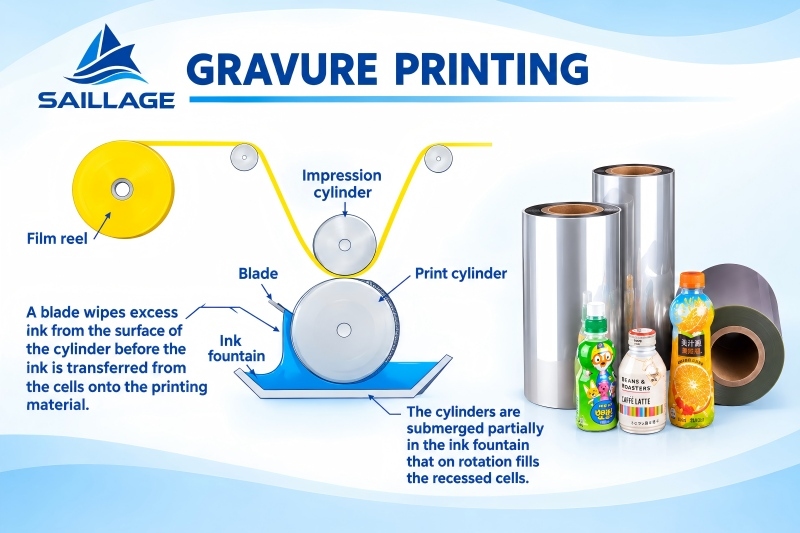
Nella stampa rotocalco, l'inchiostro si trasferisce dalle celle del cilindro incise al nastro in movimento. Le condizioni superficiali della pellicola in PETG per la stampa rotocalco influenzano il trasferimento dell'inchiostro e la bagnabilità, mentre la velocità di stampa, la viscosità, la geometria delle celle, la pressione di stampa, l'equilibrio del solvente e la capacità di asciugatura influenzano la formazione della stampa. Una pellicola che offre prestazioni ottimali con un determinato sistema di inchiostro o configurazione di stampa potrebbe non comportarsi in modo identico con un altro. La qualificazione deve essere effettuata utilizzando l'inchiostro previsto, condizioni del cilindro, velocità di stampa e profilo di asciugatura rappresentativi.
Le prestazioni di adesione dell'inchiostro della pellicola termoretraibile in PETG per etichette devono essere valutate dopo la stampa e le relative fasi successive. L'adesione può essere influenzata da un'asciugatura incompleta, da una composizione chimica dell'inchiostro incompatibile, da residui di solvente, dalla sequenza di sovrastampa, dalla contaminazione e dalle sollecitazioni durante il processo di termoretrazione. Se l'inchiostro rimane morbido durante il riavvolgimento, possono verificarsi blocchi dovuti al contatto tra gli strati adiacenti. Un'adesione marginale potrebbe non essere evidente fino al taglio, alla giuntura, alla manipolazione delle bottiglie o all'esposizione in tunnel di termoretrazione.
Pellicola termoretraibile PETG ad alto restringimentoDurante il processo di restringimento, il materiale può subire notevoli variazioni dimensionali. La distorsione dell'immagine non è la stessa cosa del problema di adesione dell'inchiostro, pertanto la prova dovrebbe valutarli separatamente. Il comportamento del film durante il restringimento, la flessibilità dell'inchiostro, il design di stampa e le condizioni del tunnel di stampa devono essere considerati congiuntamente. Un risultato di stampa stabile richiede una superficie idonea, un inchiostro compatibile, un'adeguata asciugatura o polimerizzazione e un processo di conversione controllato.
Applicazione e soluzioni: un piano di prova passo passo
1. Ispezione della pellicola in entrata
Prima di montare il rotolo, verificare la qualità, lo spessore, la larghezza, l'identificazione del rotolo, il numero di lotto e le condizioni di imballaggio. Ispezionare il nastro per individuare opacità, graffi, macchie, striature, pieghe, danni ai bordi e contaminazioni. Confermare quale lato è destinato alla stampa e se il fornitore specifica un lato trattato. Registrare eventuali anomalie prima dell'inizio della prova.
2. Verificare le condizioni della superficie prima della stampa
Misurare la bagnabilità della superficie utilizzando la procedura di prova dyne concordata o un altro metodo approvato dal fornitore. Registrare il metodo di prova, la data, il numero di bobina, il lato del nastro e il punto di campionamento. Controllare più punti sul nastro quando l'uniformità è importante. Non utilizzare una singola lettura dyne come unico criterio di accettazione; confrontarla con le raccomandazioni del fornitore e verificare le prestazioni di stampa effettive.
Utilizzare guanti puliti ed evitare di toccare la superficie di stampa.
Se disponibili, verificare la cronologia di conservazione della pellicola e il tempo trascorso dal trattamento.
Se le letture della superficie risultano incoerenti, trattenere il campione e consultare il fornitore prima di modificare le impostazioni della pressa.
3. Verificare la compatibilità dell'inchiostro e le condizioni di stampa
Utilizzare il sistema di inchiostro di produzione previsto, inclusi gli additivi specificati, l'intervallo di viscosità e il rapporto solvente/acqua. Registrare il lotto di inchiostro, la viscosità, la velocità di stampa, i dettagli del cilindro, le impostazioni di stampa, le temperature della zona di asciugatura e la ventilazione. Durante la risoluzione dei problemi, modificare una sola variabile alla volta. Un calore eccessivo può influire sulla gestione del nastro o sul comportamento di restringimento, mentre un'asciugatura insufficiente può causare sbavature, ostruzioni o scarsa adesione dopo il riavvolgimento.
4. Verificare l'aspetto e l'adesione della stampa
Ispezionare le aree piene, i testi sottili, le sfumature, la stampa inversa, le sovrastampe e le zone ad alta copertura. Verificare la presenza di fori, macchie, ritrazione dell'inchiostro, striature, variazioni di colore e scarsa definizione dei bordi. Dopo che l'inchiostro si è asciugato o polimerizzato per il periodo concordato, eseguire il test di adesione concordato, come ad esempio un test con nastro adesivo controllato, ove appropriato. Definire il tipo di nastro, la pressione di applicazione, il tempo di permanenza, l'angolo di rimozione e il metodo di valutazione prima di confrontare i risultati. Un test con nastro adesivo è comparativo e non deve essere considerato uno standard universale a meno che non sia concordato un metodo specifico.
5. Simulare la conversione e l'utilizzo finale
Valutare la stampa dopo il taglio, il riavvolgimento e la cucitura. Verificare la presenza di graffi, ostruzioni, trasferimenti di inchiostro, screpolature e danni intorno alla cucitura. Quindi, applicare una pellicola termoretraibile stampata sul contenitore di destinazione o su una forma di prova rappresentativa, utilizzando il profilo del tunnel previsto. Ispezionare la grafica fine, i contorni dei colori e le aree ad alta copertura per individuare eventuali screpolature, scrostature, distorsioni e perdita di leggibilità. Distinguere la normale distorsione della grafica dall'effettiva separazione della pellicola di inchiostro.
6. Documentare e approvare la prova
Redigere un rapporto di prova scritto in modo che gli uffici acquisti, ricerca e sviluppo, il fornitore di pellicole e il fornitore di inchiostri possano prendere decisioni basandosi sulle stesse informazioni. Registrare l'identità del campione, le condizioni di prova, le osservazioni, le foto, le deviazioni e i criteri di superamento/fallimento. In caso di esito negativo della prova, prima di richiedere un cambio di materiale, identificare la probabile causa, che potrebbe essere la condizione della superficie, la compatibilità dell'inchiostro, l'essiccazione, la contaminazione o un problema a valle.
Il confronto che segue si concentra sulla qualità delle decisioni e sul controllo del processo. Non pretende di garantire un miglioramento fisso in termini di adesione o riduzione degli sprechi, poiché i risultati dipendono dal tipo di pellicola, dal sistema di inchiostro, dalla macchina da stampa e dal processo di termoretrazione.
Piano di controllo tradizionale vs. studio controllato
| Area di valutazione | Controllo base/tradizionale | Si raccomanda uno studio controllato. |
|---|---|---|
| Superficie del film | Affidarsi all'aspetto o a una lettura dyne | Ispezionare il rullo e registrare il metodo, il lato di stampa e i punti di campionamento. |
| Selezione dell'inchiostro | Si presume che l'inchiostro esistente si comporterà allo stesso modo | Qualificare il sistema di inchiostro previsto e registrare la viscosità e le condizioni di stampa. |
| Asciugatura | Giudice solo all'uscita stampa | Verificare l'asciugatura o la polimerizzazione e controllare il bloccaggio dopo il riavvolgimento e il condizionamento. |
| Adesione | Utilizzare un nastro adesivo informale subito dopo la stampa | Definire in anticipo il tempo di condizionamento, il metodo di applicazione del nastro adesivo, la valutazione e i criteri di accettazione. |
| Uso finale | Approva la stampa prima della simulazione di riduzione | Ispezionare dopo il taglio, la cucitura e l'esposizione rappresentativa in galleria del vento. |
| Risoluzione dei problemi | Modifica più impostazioni contemporaneamente | Modifica una variabile alla volta e registra le prove. |
Lista di controllo per la prova
☑ Confermare la corretta tipologia di pellicola, il lato di stampa, il numero di lotto, lo spessore e le condizioni del rotolo.
☑ Registrare il metodo di prova dell'energia superficiale concordato, i risultati e i punti di campionamento.
☑ Utilizzare il sistema di inchiostro di produzione e registrare la viscosità, la velocità di stampa e le impostazioni di asciugatura.
☑ Verificare la qualità di stampa a secco e a umido su aree uniformi, con dettagli fini e ad alta copertura.
☑ Verificare l'adesione dopo il periodo di asciugatura o polimerizzazione specificato, utilizzando un metodo concordato.
☑ Verificare la presenza di blocchi, graffi e trasferimenti di inchiostro dopo il riavvolgimento e la manipolazione.
☑ Ispezionare la manica dopo la cucitura e un'esposizione rappresentativa in galleria di restringimento.
☑ Conservare foto e risultati; concordare i limiti di accettazione prima dell'approvazione della produzione.
FAQ: Domande da parte di trasformatori e acquirenti
Come posso verificare le proprietà di stampa della pellicola termoretraibile in PETG?
Iniziate con un'ispezione visiva in entrata e con il test di bagnabilità della superficie approvato dal fornitore. Stampate con il sistema di inchiostro previsto in condizioni di stampa rappresentative, valutate l'aspetto e l'asciugatura, testate l'adesione dopo il condizionamento e ispezionate la manica dopo la cucitura e il restringimento.
Un livello di Dyne più elevato significa sempre una migliore adesione dell'inchiostro?
No. La lettura del dinamometro indica il comportamento di bagnatura, non la forza di adesione. Anche la composizione chimica dell'inchiostro, la contaminazione, l'uniformità del trattamento, l'asciugatura e le sollecitazioni successive influiscono sull'adesione. Confermare le prestazioni con un test di adesione e una prova di utilizzo finale.
Perché l'inchiostro supera il test iniziale ma si sfalda dopo essersi ritirato?
L'inchiostro potrebbe presentare un'adesione marginale, una polimerizzazione inadeguata, una scarsa flessibilità o incompatibilità con la deformazione da restringimento. Verificare la superficie della pellicola, il sistema di inchiostro e il profilo di asciugatura, quindi ripetere una prova di restringimento controllata. Registrare separatamente l'adesione di stampa e la distorsione dell'immagine.
È possibile utilizzare una determinata qualità di pellicola PETG con tutti i sistemi di inchiostro rotocalco?
Non necessariamente. Le prestazioni dipendono dalle condizioni della superficie, dal sistema legante-solvente dell'inchiostro, dalle impostazioni della macchina da stampa, dalla capacità di asciugatura e dai requisiti di restringimento. Prima della produzione su larga scala, è necessario validare ogni combinazione prevista.
Conclusioni e guida pratica B2B
La stampa affidabile di pellicole termoretraibili in PETG dipende da una superficie verificata, inchiostri compatibili, asciugatura controllata e un'adesione che resista alla trasformazione e all'applicazione del termoretraibile. Un test di Dyne è utile per la selezione, ma non può sostituire una prova completa di stampa e termoretrazione. Le condizioni documentate aiutano i team a distinguere i problemi relativi alla pellicola da quelli relativi all'inchiostro, alla macchina da stampa o al processo.
Prima di approvare un nuovo tipo di pellicola o un nuovo fornitore, richiedete la scheda tecnica aggiornata, le condizioni di stampa consigliate e le istruzioni per la manipolazione. Condividete con il fornitore la vostra gamma di inchiostri, le condizioni di rotocalco, il profilo di restringimento desiderato e il contenitore di utilizzo finale. Una prova congiunta con campioni e criteri di accettazione concordati può ridurre l'incertezza prima di un ordine di produzione su larga scala.
Notizie ed eventi
saperne di più-
 Notizia
Comunicato stampa 24 ottobre 2026
Da Istanbul al mondo: Saillage si prepara per le fiere internazionali della stampa nel 2027.
Saillage condivide i suoi piani espositivi per il 2027, che includeranno Impressions Expo Long Beach, APPP EXPO Shanghai e FESPA Global Print Expo. -
 Blog
Comunicato stampa 24 ottobre 2026
Come conservare e spedire i rotoli master di film termoretraibile in PETG: prevenire il restringimento prematuro e il danneggiamento dei rotoli
Scopri come conservare, imballare e spedire i rotoli master di film termoretraibile in PETG per prevenire restringimenti prematuri, danni ai bordi, schiacciamento del nucleo e difetti dovuti al trasporto. -
 Blog
Comunicato stampa 24 ottobre 2026
Pellicola DTF opaca a stampa singola o doppia: come scegliere la pellicola giusta per prestazioni di stampa stabili
Confronto tra pellicole DTF opache monofacciali e bifacciali in base alla struttura del rivestimento, alla stabilità di alimentazione, al controllo dell'elettricità statica, alle prestazioni di stampa e alla selezione del fornitore.
contatto
Tel: 86 17706217416
Aggiungi: Edificio L2A, n. 520, corsia 1588, Zhuguang Road, Hongqiao World Center, distretto di Qingpu, Shanghai, Cina
Seguiteci: